עמדתם פעם מול לוח נירוסטה 304 בעובי 4 מילימטרים כשמקדח רגיל מאבד את החוד אחרי עשר שניות של חריקה צורמת. שרפתם את המקדח, חיממתם את חומר הגלם לטמפרטורה שמשנה את צבע המתכת, ושעון העבודה של הלקוח מתקתק. מקדח קובלט איכותי פותר את צוואר הבקבוק הזה בזכות עמידות תרמית גבוהה ושמירה על חדות החיתוך בעומס מתמשך.
בבית המלאכה ובאתרי התקנה, כל שעת עבודה עולה כסף בשכר ובתחזוקת ציוד. הבחירה הנכונה בכלי קידוח מונעת השבתת עבודה, שומרת על איכות הקדחים וחוסכת רכישה חוזרת של סטים שנשחקים לשווא. לכן שווה לדעת מתי כדאי להשקיע בסגסוגת קובלט, איך מכוונים נכון את מהירות הסיבוב ואיך מפיקים את המרב מכל כלי על משטחי פלדה קשים.
במאמר הזה
- ההבדל המהותי בין מקדח קובלט, מקדח טיטניום ומקדח HSS רגיל
- מהירויות סיבוב מומלצות לקידוח נירוסטה לפי קוטר המקדח
- חשיבות חומר הסיכוך ושיטת הפמפום בעבודת שטח עם מקדחה ידנית
- ההבדל בין סגסוגות M35 ו-M42 ומתי כל אחת מתאימה
- זווית חוד 135 מול 118 מעלות ומניעת שיטוט המקדח על משטח חלק
- השחזה נכונה של מקדחי קובלט וזיהוי כלים מקוריים מול חיקויים
תוכן עניינים
- מה זה מקדח קובלט ומתי הוא הבחירה הנכונה
- התאמת מקדח קובלט לנירוסטה
- מהירות סיבוב וקצב הזנה בקידוח נירוסטה
- שמן חיתוך ושיטת הפמפום
- מקדח קובלט מול מקדח טיטניום
- מקדח ברזל לעבודות מסגרות שוטפות
- תכונות של מקדח נירוסטה איכותי
- השוואה בין M35 ו-M42
- זווית חוד, מניעת שיטוט והשחזה
- התאמת מקדח לסוג החומר בסדנה
כלים נבחרים



מה זה מקדח קובלט ומתי הוא הבחירה הנכונה?
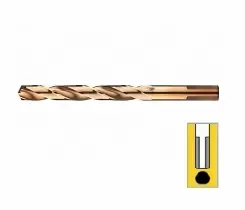
מקדח קובלט מיוצר מסגסוגת פלדה מהירה (HSS) המכילה תוספת אחידה של חמישה עד שמונה אחוזים של קובלט לכל עומק גוף הכלי. לא מדובר בציפוי שטחי שנעלם לאחר שחיקה ראשונית, אלא בחומר הומוגני שממשיך לתפקד באותה רמת קושי גם אחרי עשרות פעולות קידוח. הכלי מיועד לעבודה בעומסים כבדים, בקידוחים עמוקים ובמתכות בעלות קושי גבוה שגורמות למקדח רגיל להתחמם במהירות ולאבד את כושר החיתוך.
אנחנו ב"צלח" רואים שוב ושוב שמסגרים ואנשי אחזקה פותרים בעיות שחיקה מורכבות בעזרת מעבר מושכל לקובלט. מקדח כזה נכנס לפעולה כשפלדה שחורה עבה, נירוסטה או ברזל מחוסם דורשים חיתוך רציף ללא עצירות קירור מיותרות. כלי מקצועי חוסך קדחים שרופים ועוזר לכם להשלים פרויקטים תובעניים בלי תקלות יקרות באמצע יום עבודה.
האם מקדח קובלט מתאים לנירוסטה?
מקדח קובלט הוא הסטנדרט המקצועי הנכון לעבודה מול פלדת אל-חלד (נירוסטה) מכל הסדרות הנפוצות. פלדת נירוסטה נוטה לתופעה הנדסית מוכרת של חיסום בעיבוד (התקשות בעבודה או Work Hardening), שבה המתכת מתקשה ומשנה את מבנה הגבישים שלה ברגע שכלי החיתוך מחליק על פניה ויוצר חיכוך ללא חדירה. אם המקדח אינו חותך את השבב באופן מיידי, שכבת המגע נעשית קשה במיוחד והמקדח נשרף תוך שניות ספורות.
לעבודה מול סדרות נירוסטה תובעניות מומלץ להצטייד בכלי תקני כגון מקדח קובלט לפלדות קשות שמיועד לעמוד בהתנגדות הגבוהה של החומר. במקום להרוס חומר גלם ששווה אלפי שקלים, כלי חד עם זווית חיתוך נכונה שומר על גיאומטריית הקדח ומייצר שבב נקי מהשנייה הראשונה, וכך חוסכים זמן עבודה ומקדחים שנזרקים לפח.
מקדח קובלט נועד לקידוח פלדות קשות ונירוסטה בעומס מלא
למה מקדחים נשרפים או נשברים בקידוח נירוסטה?
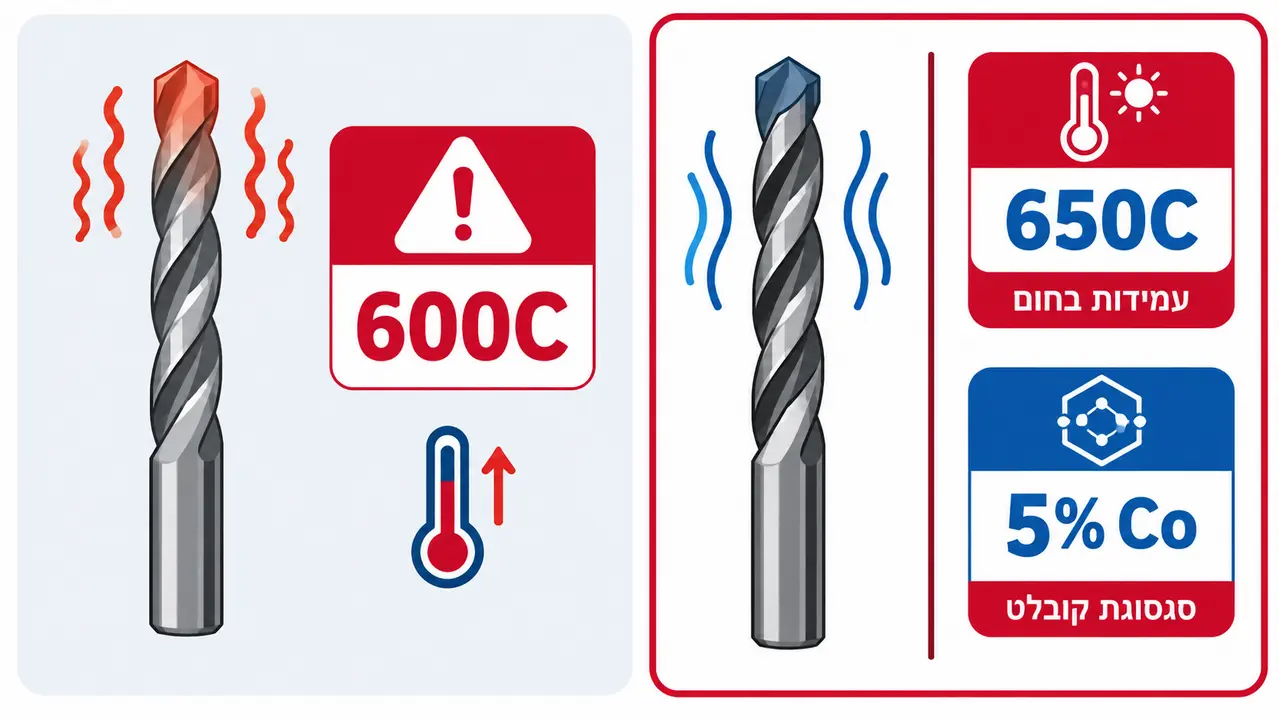
מקדחים נשרפים או נשברים כתוצאה ישירה משילוב של מהירות סיבוב מופרזת, לחץ צירי לא אחיד והיעדר חומר סיכוך שמפנה את החום מהשפה החותכת. כשקודחים בסל"ד גבוה מדי, החיכוך מעלה את הטמפרטורה בקצה המקדח מעבר ל-600 מעלות צלזיוס, והפלדה מאבדת את הקושי המבני שלה. קל לזהות כלי שנשרף, כי שפת החיתוך שלו מכחילה ומשחירה, השבבים יוצאים כאבקה שרופה במקום סליל מתכת רציף והוא משמיע שריקה צורמת.
מקדח נשבר כשמפעילים לחץ צידי על מקדחה ידנית, ולחץ כזה יוצר מומנט פיתול שהסגסוגת הקשיחה אינה בנויה לספוג. בעבודה מול מתכות קשות מקפידים על כללי הבטיחות, משום ששבבים לוהטים או רסיסי מקדח שנשבר עלולים לעוף במהירות לעבר פני העובד. לפי ההוראות לבטיחות בעבודה עם כלים, חובה להרכיב משקפי מגן או מגן פנים תקני בכל פעולת שיבוב וקידוח במתכת.
באיזה סל״ד ומהירות קדיחה עובדים עם מקדח קובלט בנירוסטה?
בקידוח נירוסטה עובדים במהירות סיבוב נמוכה בכחצי מזו של פלדה רגילה, לצד הפעלת לחץ צירי קבוע ויציב שמונע החלקה. כלל הברזל בעיבוד שבבי קובע שככל שקושי החומר עולה וקוטר המקדח גדל, כך מהירות הסיבוב בדקה (סל"ד) חייבת לרדת. במקדחת עמוד קל לקבע את המהירות המדויקת עם רצועות או בורר אלקטרוני, אבל במקדחה ידנית מווסתים אותה בלחיצה מתונה על ההדק ושומרים על קו ישר.
כשקצב ההזנה קבוע, שפת החיתוך חודרת מתחת לשכבה המוקשחת ומגלפת שבב בריא בלי לייצר חיכוך עודף.
| קוטר המקדח (מ"מ) | סל"ד מומלץ לנירוסטה (304 / 316) | סל"ד מומלץ לפלדה רכה (ברזל שחור) | סוג קירור מומלץ |
|---|---|---|---|
| 2 עד 4 מ"מ | 700 עד 900 | 1,800 עד 2,400 | תרסיס שמן חיתוך קל |
| 5 עד 8 מ"מ | 400 עד 600 | 1,000 עד 1,400 | שמן חיתוך רציף |
| 10 עד 13 מ"מ | 250 עד 350 | 600 עד 800 | משחת קידוח או שמן כבד |
טווחים פרקטיים לפי קוטר בעבודת שטח
בקטרים קטנים של 2 עד 4 מילימטרים עובדים במהירות של 700 עד 900 סל"ד ונזהרים במיוחד לא לכופף את הקנה הדק. בקטרים בינוניים של 5 עד 8 מילימטרים מומלץ להוריד את המהירות לטווח של 400 עד 600 סל"ד עם אספקת שמן רציפה. בקטרים רחבים של 10 מילימטרים ומעלה עובדים במהירות נמוכה במיוחד של 250 עד 350 סל"ד כדי שלא יצטבר חום רב סביב הקדח.
בקטרים רחבים כדאי לעבוד עם מקדח קובלט מצולע בעל קנה קצר ומחוזק, שמעביר את מומנט הסיבוב בדיוק ולא מחליק בתוך הפוטר.
אחיזה משושה או מצולעת מעבירה את כל כוח המנוע ישירות אל חוד החיתוך גם תחת עומס קיצוני.
איך מזהים שהסל״ד תואם לחומר הנקדח?
את המהירות הנכונה מזהים בזמן אמת לפי השבב שנפלט מהחור. שבב אידיאלי יוצא בצורת סליל ארוך ומפותל, המעיד על כך ששפת החיתוך מקלפת את המתכת באופן רציף. אבל כשיוצאים מהחור פירורים שבורים, אבקה דקה או עשן לבן, הסל"ד גבוה מדי או שלחץ הדחיפה חלש מדי.
ברגע שמזהים שבב שבור, עוצרים מיד ומורידים את המהירות, ואז מוסיפים חומר סיכוך ומגבירים מעט את הלחץ הישר. גם צליל המנוע ורעש החיתוך מלמדים אתכם כמה עומס מופעל על הכלי.
האם חייבים שמן חיתוך כשקודחים עם מקדח קובלט?
שמן חיתוך או משחת קידוח מתאימה הם חובה מקצועית מוחלטת בקידוח נירוסטה וברזל עבה, ולא המלצה בלבד. אפילו סגסוגת קובלט איכותית המסוגלת לעמוד בחום גבוה זקוקה לחומר סיכוך שמפנה את החום מאזור המגע ומפחית את מקדם החיכוך. השמן שומר על גיאומטריית החוד החותך, מונע משבבי מתכת לוהטים להידבק לחריצים הלוליניים ומאריך את חיי הכלי בהרבה.
בעבודה עם מקדחה ידנית באתר בנייה קודחים במקטעים קצרים, בשיטה שמכונה בשטח "פמפום", ומושכים את המקדח מעט לאחור כל כמה שניות כדי להוסיף טיפת שמן ישירות לקדח. הפמפום מחלץ את השבבים החוצה, מאפשר לשמן להגיע לנקודת המפגש הקריטית ומונע התחממות הרסנית שתשבית לכם את העבודה.
מה ההבדל בין מקדח קובלט למקדח טיטניום?
ההבדל המהותי בין שני הכלים נעוץ בכך שמקדח טיטניום הוא מקדח פלדה מהירה רגיל בעל ציפוי חיצוני דק, בעוד מקדח קובלט בנוי מסגסוגת מלאה ואחידה לכל עומקו. ציפוי טיטניום ניטריד (TiN) בשיטת PVD מספק שכבה חיצונית קשה ומבריקה שמפחיתה חיכוך ומעלה את עמידות הכלי בשימושים כלליים. אבל הבעיה מתחילה כשהחוד מתקהה ודורש השחזה, כי ההשחזה מסירה את שכבת הטיטניום הדקה ומשאירה מקדח פשוט בלי יתרון תרמי.
מקדח קובלט שומר על מלוא תכונות הקושי והעמידות שלו גם לאחר עשרות השחזות במשחזת שולחן, משום שהקובלט נמצא בליבת המתכת בדיוק כמו בקצה. עבור אנשי מקצוע שקודחים יום שלם, היכולת לחדד את הכלי ולהמשיך לעבוד שווה חיסכון של אלפי שקלים בשנה.
| פרמטר | מקדח מתכת סטנדרטי (HSS) | מקדח מצופה טיטניום (TiN) | מקדח קובלט (HSS-Co M35) |
|---|---|---|---|
| הרכב החומר | פלדה מהירה אחידה | גוף פלדה מהירה עם ציפוי חיצוני דק | סגסוגת הומוגנית עם קובלט בכל הגוף |
| עמידות בחום | עד 400 מעלות צלזיוס | עד 600 מעלות כל עוד הציפוי שלם | מעל 650 מעלות צלזיוס ברציפות |
| התאמה לנירוסטה | נמוכה מאוד, נשחק במהירות | בינונית בפחים דקים בלבד | מצוינת, מותאם לעומס מלא |
| אפשרות השחזה | ניתן להשחזה מלאה | ההשחזה מסירה את הציפוי מהחוד | אפשר להשחיז שוב בלי לפגוע בתכונות |
מהו מקדח טיטניום ומתי הוא מספק תמורה טובה?
מקדח טיטניום מבוסס על פלדה מהירה המצופה בשכבה דקה של טיטניום ניטריד, והוא מיועד לעבודה מהירה במתכות בעלות קושי נמוך עד בינוני. בזכות מקדם החיכוך הנמוך של הציפוי המוזהב, הכלי קודח בקלות ובמהירות באלומיניום, בנחושת ובפליז וגם בפלסטיק הנדסי ובעץ קשה. כשעובדים עם פחים דקים או פרופילים שבהם נדרש חיתוך מהיר בשלבים, שילוב של טיטניום עם גיאומטריה מדורגת מייצר קדחים מדויקים ללא עיוות הפח.
לקידוח בפחים ובלוחות מתכת דקים כדאי להשתמש במקדח מדורג שמשלב קובלט וטיטניום, ולכן עומד בחום וחותך מהר במספר קטרים. הכלי מאפשר לפתוח חורים בקטרים שונים החל מ-4 ועד 30 מילימטרים בלי להחליף מקדחים ובלי צורך בקידוח מקדים.
מהו מקדח ברזל ומתי הוא הפתרון הנכון?
מקדח ברזל הוא השם הנפוץ בפי אנשי מקצוע למקדח פלדה מהירה סטנדרטי, המיוצר בעיבוד שבבי מדויק (HSS-G) או בעירגול חם (HSS-R). כלים אלה מיועדים לחיתוך פלדות מבניות רכות, ברזל שחור, פרופילי U ופרופילים מגולוונים הנמצאים בשימוש יומיומי במסגריות. אין שום סיבה כלכלית לבזבז מקדחי קובלט יקרים על ברזל זווית פשוט או על מעקות סטנדרטיים, שבהם מקדח רגיל עושה עבודה מצוינת בעלות נמוכה.
בארגז הכלים ברכב השירות כדאי לחלק את המלאי בבירור, כך שמקדחי הפלדה המהירה עושים את העבודה השוטפת ומקדחי הקובלט נשמרים למשימות התובעניות. החלוקה הזו חוסכת לא מעט בתקציב הרכש לאורך השנה, והכלים היקרים נשארים חדים לפרויקטים מורכבים.
אילו תכונות הופכות מקדח לנירוסטה לאיכותי ועמיד לאורך זמן?
מקדח איכותי המיועד לנירוסטה מתאפיין בזווית חוד שטוחה בת 135 מעלות, בחריצי ספירלה רחבים לפינוי יעיל של שבבים ובקשיות Rockwell גבוהה של 65 עד 67 HRC. כשקודחים במתכת אל-חלד נוצרים שבבים קשים וצמיגיים, וחריצי פינוי רדודים או לא מלוטשים גורמים להם להידחס בתוך התעלה, לתקוע את המקדח ולשבור אותו. תקני ייצור בינלאומיים מגדירים סבילות מדויקת של קוטר המקדח ועמידות הפלדה במאמצי גזירה ופיתול.
בישראל מוגדרים מפרטים הנדסיים למקדחים לוליניים מפלדה מהירה, ואפשר למצוא אותם ברשומות של מכון התקנים הישראלי למקדחים. כלי שעומד בתקנים האלה קודח חור עגול ומדויק בקוטרו, בלי סטיות שיפגעו בהברזה או בהחדרת ברגים מותאמים.
במה נבדלים M35 ו-M42 במקדחי קובלט?
ההבדל בין סגסוגת M35 לסגסוגת M42 מתבטא בריכוז הקובלט בתוך פלדת הכלי, כאשר M35 מכילה 5% קובלט ו-M42 מכילה 8% קובלט. תוספת הקובלט בדרגת M42 מעלה את עמידות החום של הכלי לטמפרטורות גבוהות במיוחד ומעניקה לו קשיות קיצונית של עד 68 HRC. אבל לקשיות הגבוהה הזו יש מחיר הנדסי של פריכות מוגברת, ולכן מקדחי M42 רגישים מאוד לשבירה ברגע שמופעל עליהם לחץ צידי קל.
לכן, מקדחי M42 מתאימים בעיקר למכונות כרסום ולמקדחות עמוד מסיביות בבתי מלאכה, שבהן מהלך הירידה קשיח ומיושר לחלוטין. עבור רוב עבודות השטח, ההתקנות והתחזוקה עם מקדחה ידנית, סגסוגת M35 מספקת שילוב מעולה בין עמידות תרמית לקשיחות מבנית שסופגת רעידות.
איזו זווית עדיפה לקידוח מתכת בין 118 לבין 135 מעלות?
זווית חוד של 135 מעלות עדיפה בבירור לקידוח מתכות קשות, בעוד זווית של 118 מעלות מותאמת לברזל רך, לעץ ולפלסטיק. זווית שטוחה של 135 מעלות מגיעה כמעט תמיד עם השחזת חוד מפוצל (Split Point), המחלקת את נקודת המגע המרכזית לשתי שפות חיתוך נפרדות. מבנה זה מבטל את ה"שפה המתה" שקיימת במרכז מקדח רגיל, ומאפשר לכלי לנשוך את המתכת ברגע הנגיעה הראשוני בלי להחליק.
כך לא צריך לדחוף חזק כדי שהמקדח יתחיל לחתוך, המנוע עובד בעומס קטן יותר והידיים לא מתעייפות לאורך יום עבודה ארוך.
כיצד קודחים חור נקי ומדויק בלי שהמקדח יחליק?
כדי שהמקדח לא ישוטט, מסמנים מראש את הנקודה במדגש פלדה (פונץ') ובוחרים כלי עם חוד מפוצל. תופעת ה"שיטוט" (Walking) גורמת למקדח להחליק על פני השטח החלקים של הנירוסטה, לשרוט את החומר היקר ולהתחיל את הקדח מחוץ למיקום המבוקש. מכה קלה עם פטיש על מדגש איכותי יוצרת שקע זעיר שממרכז את החוד ומעניק לו נקודת אחיזה יציבה כבר בסיבוב הראשון.
מהניסיון שלנו, בקידוח נירוסטה כדאי להיזהר משימוש בקדח מוביל (פיילוט) קטן מדי, משום שחור של 2 מילימטרים גורם להתקשות מקומית בדפנותיו. אם מוכרחים לקדוח מראש לקטרים שמעל 10 מילימטרים, בחרו מקדח מוביל בקוטר של 4 עד 5 מילימטרים לפחות וקדחו איתו לאט עם שמן חיתוך, ואז עברו מיד למקדח הסופי בלי להשתהות.
איך מחדדים מקדח קובלט והאם זה כלכלי?
חידוד מקדח קובלט הוא פעולה כלכלית ומשתלמת במיוחד, מאחר שהסגסוגת האיכותית שומרת על תכונותיה לאורך כל גוף המקדח. בניגוד למקדחים מצופים שבהם ההשחזה מחסלת את היתרון של הכלי, מקדח קובלט מושחז עובד כמו כלי חדש. משחיזים אותו במשחזת שולחן עם אבן מתאימה, רצוי אבן אלומיניום אוקסיד לבנה, או במתקן השחזה ייעודי שמקבע את הזוויות. בזמן ההשחזה מקפידים לטבול את קצה המקדח במים כל כמה שניות כדי למנוע חימום יתר שעלול לפגוע בחיסום של הפלדה.
מתי השחזה כבר לא תעזור לכלי?
ישנם מצבים שבהם השחזה נוספת אינה כדאית ועדיף להחליף את המקדח בכלי חדש. אם שפת החיתוך ספגה שבר עמוק שחדר אל תוך תעלת הספירלה, כמות החומר שיש להסיר כדי ליישר את החוד גדולה מדי ופוגעת במבנה הכלי. גם קנה שהתעקם בעקבות תפיסה פתאומית במקדחה ידנית יוצר סטייה רדיאלית (Runout) שתרחיב את הקדח ותשבור את המקדח מחדש. וכשהמקדח התקצר עד שהפוטר כבר לא תופס אותו בבטחה, מסוכן לעבוד איתו.
שגיאות נפוצות שפוגעות בגאומטריה של החוד
השגיאה הנפוצה ביותר של בעלי מקצוע היא השחזה ידנית חופשית שיוצרת זוויות א-סימטריות בין שתי שפות החיתוך. כאשר שפה אחת ארוכה או גבוהה מחברתה, רק היא חותכת את המתכת בעוד השנייה מתחככת, מה שמוביל לחימום מהיר וליצירת חור אליפטי שאינו תואם למידה הרצויה. טעות חמורה נוספת היא הפעלת לחץ חזק מדי על אבן ההשחזה, מה שגורם להכחלת קצה הפלדה ולשריפת החומר עוד לפני שהכלי נגע בחומר הגלם.
איזה מקדח לבחור לברזל ופלדה רכה כשלא צריך קובלט?
לקידוח בפלדה שחורה רכה, פרופילים מגולוונים ועבודות מסגרות כלליות, מקדח פלדה מהירה (HSS) סטנדרטי עושה עבודה מעולה בעלות נמוכה בהרבה. מקדחי HSS איכותיים מציעים גמישות מבנית טובה יותר מסגסוגות קובלט, ולכן הם עמידים יותר בפני רעידות ומכות בעבודה יומיומית בשטח. מנהלי רכש ומסגריות שרוכשים חבילות של מקדחי ברזל רגילים בקטרים הנפוצים כמו 3.2, 4.2 ו-8.5 מילימטרים חוסכים לא מעט בתקציב העבודה.
אין טעם לשחוק מקדח פרימיום על פרופיל ברזל של 2 מילימטרים כשמקדח מתכת בסיסי קודח אותו בארבע שניות.
לפי מה מזהים מקדח קובלט מקצועי ומבדילים אותו מחיקויים?
מקדח קובלט מקצועי מזהים לפי סימון בלייזר או בהטבעה על הקנה שמציין במפורש HSS-Co, Co5, M35 או M42. בשוק קיימים מקדחים זולים הצבועים בגוון ברונזה או זהב שנועדו להטעות את הקונה ולשוות להם מראה של כלי קובלט איכותי. צבע המקדח אינו מדד אמין לאיכות הסגסוגת, שכן צבע ברונזה יכול להיות תוצאה של טיפול תרמי פשוט בקיטור על גבי פלדה נחותה.
רכישה מספק מוביל בעל מוניטין של 38 שנות ניסיון כמו "צלח הכל למקצוען", המשמש ספק מורשה של משרד הביטחון ופועל תחת תקן ISO 9001, מבטיחה שאתם מקבלים כלים מקוריים של יצרנים בינלאומיים כמו ALPEN האוסטרית. כלים אלה מגיעים עם מפרט טכני מלא, בדיקות איכות קפדניות ועמידה בתקני DIN מחמירים שמבטיחים עבודה חלקה בשטח.
איזה מקדח מתאים לאיזה חומר בסדנה?
כשמתאימים את המקדח לחומר הנקדח, חוסכים בלאי מיותר ומקבלים קדחים מדויקים בזמן קצר.
לקידוח בנירוסטה, בפלדות מחוסמות, בברזל יצוק ובמתכות בעלות קושי גבוה בחרו אך ורק מקדח קובלט M35 עם סל"ד נמוך ושמן חיתוך ייעודי. עבור פחים דקים, מארזי חשמל ופרופילים בעובי של עד 3 מילימטרים, מקדח מדורג או מקדח טיטניום יעניקו חיתוך חלק ללא עיוות הדפנות. עבור עבודות מסגרות כלליות, פרופילי ברזל שחור ופלדת בניין רכה, מקדח ברזל רגיל מסוג HSS יבצע את המשימה בעלות המשתלמת ביותר.
המומחים הטכניים שלנו ישמחו להתאים עבורכם את הסט המדויק לצרכי העבודה שלכם במרכז התצוגה והשירות של "צלח" ברחוב המלאכה 9 באור יהודה או בטלפון 03-5337349.
כלים נוספים שכדאי להכיר


שאלות נפוצות על מקדחי קובלט וקידוח מתכות
לסיכום
מקדח קובלט הוא הכלי הנכון לנירוסטה, לפלדות מחוסמות ולכל קידוח בעומס תרמי גבוה, ואין סיבה להשתמש בו על ברזל שחור רך שמקדח HSS רגיל קודח בקלות. הצלחה בעבודה נמדדת בשילוב של סגסוגת מתאימה, סל"ד נמוך, לחץ צירי יציב וחומר סיכוך בכל קדח. צוות המומחים של "צלח" עומד לרשותכם להתאמת הכלי המדויק לסוג העבודה שלכם.